公司新闻
查看分类公司新闻
气流增强型风刀在吹干效率上的优势是什么
来源:本站 时间:2026/10/30 9:38:40 次数:
在工业除水领域,风刀并非新事物,但“气流增强型”与普通风刀之间的效率差距,根源于一个常被简化理解的事实:吹干效率的高低,首先不取决于风机功率的大小,而取决于风刀能否将有限的初级气流转化为一道均匀、持续、贴附力强的可控气幕。气流增强型风刀的设计优势,本质上是一套围绕“气流组织”而非“气流供给”展开的工程逻辑——它把设计重心从“吹出多少气”转向“如何让每一份气流在到达工件表面时仍然有效”。
一、放大机制:用初级气流“撬动”环境空气
气流增强型风刀最核心的设计原理,是利用附壁效应(科恩达效应)在狭窄喷嘴出口处形成高速薄气幕,并以此为动力卷吸大量周围静止空气,使参与吹扫的气流总量远大于输入的初级气流量。普通风刀的气流在离开出口后迅速向四周扩散,动量耗散快,有效吹扫距离和覆盖宽度都受限。增强型设计则通过腔体几何与出口曲面的配合,使初级气流在出口附近维持贴壁流动,在贴壁路径上持续从环境中“抽取”空气进入主流,形成一道不断增厚、增速的合成气幕。
这一机制的量化幅度在不同技术路线中有所差异,但方向一致:以压缩空气驱动的超级气刀,空气放大比可达30:1至40:1,即每消耗1份压缩空气可卷吸30至40份环境空气;以高速风机为动力源的气流增强型风刀,同样可实现“用较少的高速气源产生数倍于其流量的强劲吹扫气流”。从吹干效率的角度看,这一设计的直接意义在于:真正作用于水膜剥离的气流动量,不再受限于初级气源的流量供给。同等风机功率或压缩空气消耗下,到达工件表面的有效气流质量和速度显著提高,这是效率提升的第一层来源。
二、均匀性设计:把“中间强、两端弱”从结构中消除
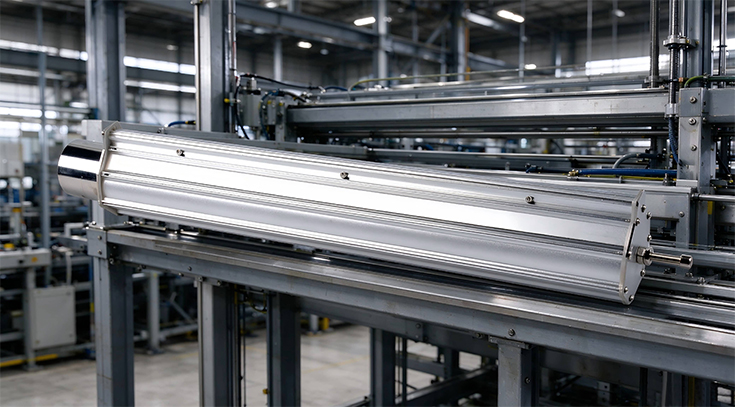
吹干是一种线扫描式的表面处理过程,气幕沿风刀长度方向的均匀性直接决定是否存在漏吹区域。传统吹气管或简单狭缝风刀的一个结构性缺陷是:气流从进气口进入后,沿长度方向分配的阻力不均,靠近进气口的位置出流强,远端出流弱,形成中间强、两端弱的分布,操作者往往被迫以“最弱区”为基准来设定风机参数或降低产线速度,造成全局性的效率损失。
气流增强型风刀对此的应对不是事后补偿,而是将均流功能嵌入风刀本体结构。多级风腔设计使气流沿流动方向经历逐级扩散与再增压,在到达出气缝之前完成压力与速度剖面的重整。腔体截面形状的选择同样关键:将第一风腔的径向截面设置为包含圆弧部和梯形部的复合几何,可避免气体在腔体底部连接缝处形成涡流,从源头上抑制局部能量耗散和出流不均。在更高精度层面,内部导流槽的精密设计可将全长出风口风速偏差控制在±5%以内。这种均匀性设计的效率含义是双重的:一方面,产线不必为弥补最弱区域而降速运行,单位时间处理量得以提升;另一方面,风刀与工件之间的距离和角度可以在全幅宽范围内以同一组最优参数设定,消除了因局部补偿而引入的额外调试成本。
三、出口几何与射流形态:让动量“用在刀刃上”
气幕离开风刀后的行为,取决于出口狭缝的几何参数与下游壁面的配合。对于吹干而言,理想的状态是射流在到达工件表面时仍保持足够的速度和冲击角度,同时在接触水膜后能够有效横向铺展,将水“推”离表面而非仅仅垂直压向表面。
气流增强型风刀在这一环节的设计优势体现在对出口几何的主动控制上。狭缝宽度通常在0.3至3 mm范围内可调,配合可定制的刀口形状,使射流的厚度和初始速度剖面与目标工件的尺度相匹配。更精细的设计则涉及出口通道的非对称几何与安装角度优化:一项针对平板显示器干燥的研究表明,将狭缝间隙固定在0.15 mm、风刀与玻璃间距设为1.5 mm,并优化通道末端的不对称距离(0.5 mm)与安装角(15°)后,优化设计相较于原系统将干燥效率提升了约30%。这一数据说明,出口几何的精细化不是“锦上添花”,而是在不增加气源消耗的前提下,直接改变射流到达表面时的动量分布和剪切特性,从而转化为可测量的效率增益。
此外,增强型设计对涡流的抑制具有直接的传质意义。干燥过程中,若工件表面附近出现气流停滞或回流区,湿气会在局部积聚,干燥速率下降。风刀通过结构调控消除涡旋、使气流均匀吹向表面,减少了这种“湿气滞留—再蒸发”的无效循环,使对流传质在整条气幕覆盖线上以接近一致的速度推进。
四、系统层面的效率优势:能耗、速度与工艺窗口的同步改善
上述设计特征在系统运行中汇聚为几个可量化的效率优势,使气流增强型风刀区别于单纯“风力更大”的传统方案。
其一,吹扫速度与产线节拍之间的匹配空间更大。均匀且持续的高速气幕意味着在相同输送速度下,单次通过即可剥离更多水分,减少往复吹扫的次数需求。在实际测试中,4次往复吹扫的吹干率约为93%,5次可达约98%。增强型风刀通过提升单次吹扫的有效覆盖和剥离强度,使达到目标干燥度所需的吹扫次数和行程减少,直接压缩了单位工件的处理时间。
其二,工艺窗口的拓宽降低了系统对“冗余配置”的依赖。风速可达400 m/s、耐温最高250℃、耐压最大5 kgf/cm²的参数范围,使同一风刀平台能够适配从平面板材到复杂异形件的多种工况。当风刀在更宽的距离、角度和工件形貌范围内维持有效吹扫时,产线设计不必为每一种工件单独配置过量的风机功率或额外的风刀数量,系统的一次投资和运行能耗都随之收敛。
结语
气流增强型风刀在吹干效率上的设计优势,可以概括为一次重心的转移:从“供给更多气流”转向“让每一份气流在正确的方向上、以正确的形态、在正确的时刻作用于水膜”。附壁卷吸机制解决了气流动量的来源问题,多级均流与截面优化解决了气幕的空间一致性问题,出口几何与射流调控解决了动量对表面的作用效率问题。三者叠加,才使能耗降低与吹干速率提升得以在同一系统中实现,而非以一方为代价换取另一方。
上一条:无