公司新闻
查看分类公司新闻
斯迈德风刀吹干机在铝件与压铸工件上的适配性分析
来源:本站 时间:2026/11/13 8:44:38 次数:
铝件与压铸工件的吹干,从来不是一个“把风吹上去就行”的简单命题。铝材质地活跃,残留水分中的氯、硫等腐蚀性离子会加速氧化,轻则留下水渍白痕,重则诱发点蚀,在后续涂装或装配环节才暴露为批量性缺陷。而压铸件更棘手:铸态表面之下可能分布着微孔与疏松,清洗时液体渗入,出机时看似干燥,冷却后却“返液”渗出,在表面重新形成水印与残液。斯迈德风刀吹干机是否适合,需要回到这些具体的工程约束中来判断。
一、铝件与压铸件吹干的真正难点在哪里
铝件吹干的第一层难点是水膜附着牢固。铝合金表面经清洗后,水膜并非均匀铺展,在边角、螺纹、盲孔和装夹遮挡处容易积聚成滴,自然蒸发慢,且蒸发过程中矿物质析出会留下结晶痕。第二层难点是铝屑与残留物的复合污染。CNC机加或切割后的铝件表面常附着细微铝屑,铝屑残留于装夹面或型腔中,会在后续工序中造成划伤,单纯吹水而不兼顾吹屑,干燥工序的价值会被大打折扣。
压铸件的难度再上一个台阶。除了上述表面问题,几何结构存液是核心矛盾:螺纹盲孔、倒扣腔、密封槽和工装接触面本身就会滞留液体;若铸件存在连通孔隙,液体进入后更难在常规吹干节拍内排出。更隐蔽的是热惯性差异——大型压铸壳体厚薄不均,热风烘干容易造成外表已干、深孔仍湿的假象,单纯提高温度还会增加铝材变色风险。这意味着,压铸件吹干需要的不是“更强的热”,而是更高速度、更精准指向、且不引入热损伤的气流。
二、斯迈德风刀的技术配置与上述难点的对应关系
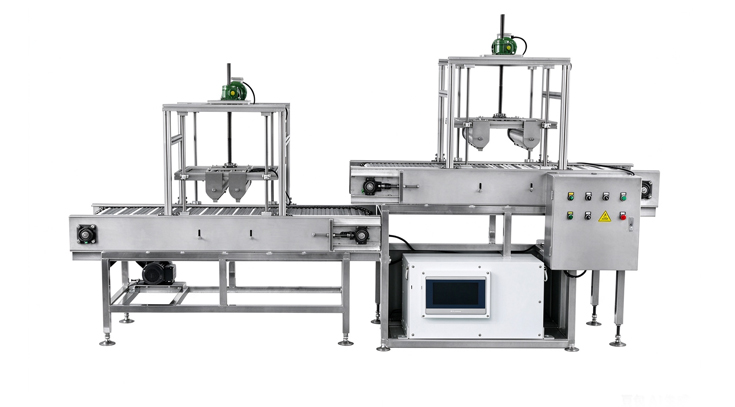
斯迈德风刀系统的核心能力,恰好落在“高速气流剥离”这一条技术路径上,而非依赖加热蒸发。
风刀执行端方面,斯迈德铝合金风刀采用6061铝材挤压成型,出风口宽度可在0.3至3 mm范围内调节,最高风速可达400 m/s,耐温250℃。其工作原理基于文丘里效应与科恩达效应的结合:高速气流从狭窄喷嘴喷出后形成厚度约0.05 mm的气流薄片,偏转后可引流30至40倍的环境空气,形成高强度冲击风幕。这种“少量高速气源驱动大量环境空气”的结构,意味着作用在工件表面的是高动量、低温度的气流,铝件不会因为热应力而产生薄壁变形风险,压铸件也不会因局部过热而加剧变色或尺寸漂移。对于薄壁铝型材或精密压铸件而言,这一点比热风烘干更具工艺安全性。
针对凹槽与盲孔,斯迈德提供了区别于标准风刀的专用执行件。旋转风嘴通过高速旋转喷气结构产生环形冲击气流,可实现360°无死角吹扫,专门用于压铸产品脱脂除水以及发动机缸体等复杂结构件的除油除水。圆嘴高速风嘴的出口流速约200 m/s,有效干燥距离可达40 cm,是标准风刀有效距离的两倍以上,能够将气流送入深孔和螺纹内部带出残留物。这一组合直接回应了铝件螺纹孔、压铸件盲孔“风到不了、水出不来”的现实问题。
动力端的匹配同样关键。斯迈德永磁同步电机全系列效率≥94%,配合智能变频驱动,可根据产线速度和工件干燥难度实时调节风量输出。对于铝件吹干而言,这意味着面对不同壁厚、不同水膜厚度的工件时,风速和风压可以做到“按需给气”,而不是以固定最大功率运行造成薄壁件承受不必要的风压载荷。
三、需要清醒认识的边界:风刀能解决什么,不能解决什么
把斯迈德风刀吹干机定位为铝件与压铸件干燥的高效表面处理装备是准确的,但如果将其理解为“压铸件残液问题的万能解”,则会在量产中遭遇落差。
风刀的核心作用是在秒级时间内将工件表面及可触及通道内的游离水膜剥离并驱离,其除水率在适配工况下可达99.99%。对于开放式端盖、支架、大面积车身压铸件等以表面水分为主要矛盾的工件,风刀配合合理的工件姿态控制,是比热风烘干更高效、更节能的选择。斯迈德系统相对传统热风烘干或压缩空气吹扫,能耗可降低50%至80%,也印证了其在产线节拍和运行成本上的优势。
但压铸件的孔隙返液是材料与铸造层面的问题。如果铸件存在连通性疏松或浸渗缺陷,清洗液进入孔隙后,任何表面吹干手段都无法将其从材料内部“吹出来”;风刀能做的是在排液姿态配合下,将表面和开放结构中的液体及时驱离,减少液体向孔隙内渗透的时间窗口和驱动力。因此,对于阀体、泵壳、密封总成等对内部残液高度敏感的压铸件,风刀吹干应当被纳入“排液设计—姿态控制—风刀表面吹扫—必要时真空强化”的工艺链中理解,而非孤立地寄望于单一设备解决全部残液风险。
四、面向铝件与压铸件的选型与工艺建议
对于薄壁铝型材、铝板材及精密铝机加件,优先选用标准气流增强型风刀,以上下对吹布局覆盖工件正反面,风速根据水膜厚度在15~30 m/s的推荐区间内匹配,风刀长度按产线宽度定制,最长可达6 m。若工件带有螺纹孔或深型腔,在标准风刀之后增设圆嘴高速风嘴进行定点补吹,可显著降低孔内残水概率。
对于压铸结构件,需要根据几何复杂度做分级配置:大面积平坦区域以标准风刀快速切水为主;螺纹盲孔、密封槽和交叉孔区域叠加旋转风嘴或圆嘴风嘴执行无死角吹扫。同时,风刀工位应尽可能靠近漂洗槽出口布置,缩短工件带水静置时间,避免矿物质在表面重新析出结晶。对于壁厚差异大的压铸壳体,不建议通过提高风温来“加速干燥”,而应以风速优先、常温吹干为原则,利用气流动量而非热量完成水膜剥离。
斯迈德风刀吹干机在铝件与压铸工件上的适用性,本质上不在于它“能不能吹”,而在于它的技术参数和组件体系是否与这两类工件的水分赋存形态相匹配。从400 m/s级风速、可调风道、旋转与圆嘴专用执行件,到永磁变频动力与常温无热吹干路径,这套配置在表面水膜剥离和复杂结构可触及区域的除水任务上具备扎实的工程针对性。只要将压铸件的孔隙返液问题放置在更上游的铸造质量与排液设计框架中管控,斯迈德风刀系统完全可以成为铝件与压铸件干燥工序中兼顾效率、品质与能耗的可靠选择。